ÉCRIVEZ-NOUS :chaoransang@singi.com
- Tous
- Nom du produit
- Mot-clé du produit
- Modèle du produit
- Résumé du produit
- Description du produit
- Recherche multicritère


Vues : 38 Auteur : Singi Electrical Date de publication : 2026-09-24 Source : Singi Electrical
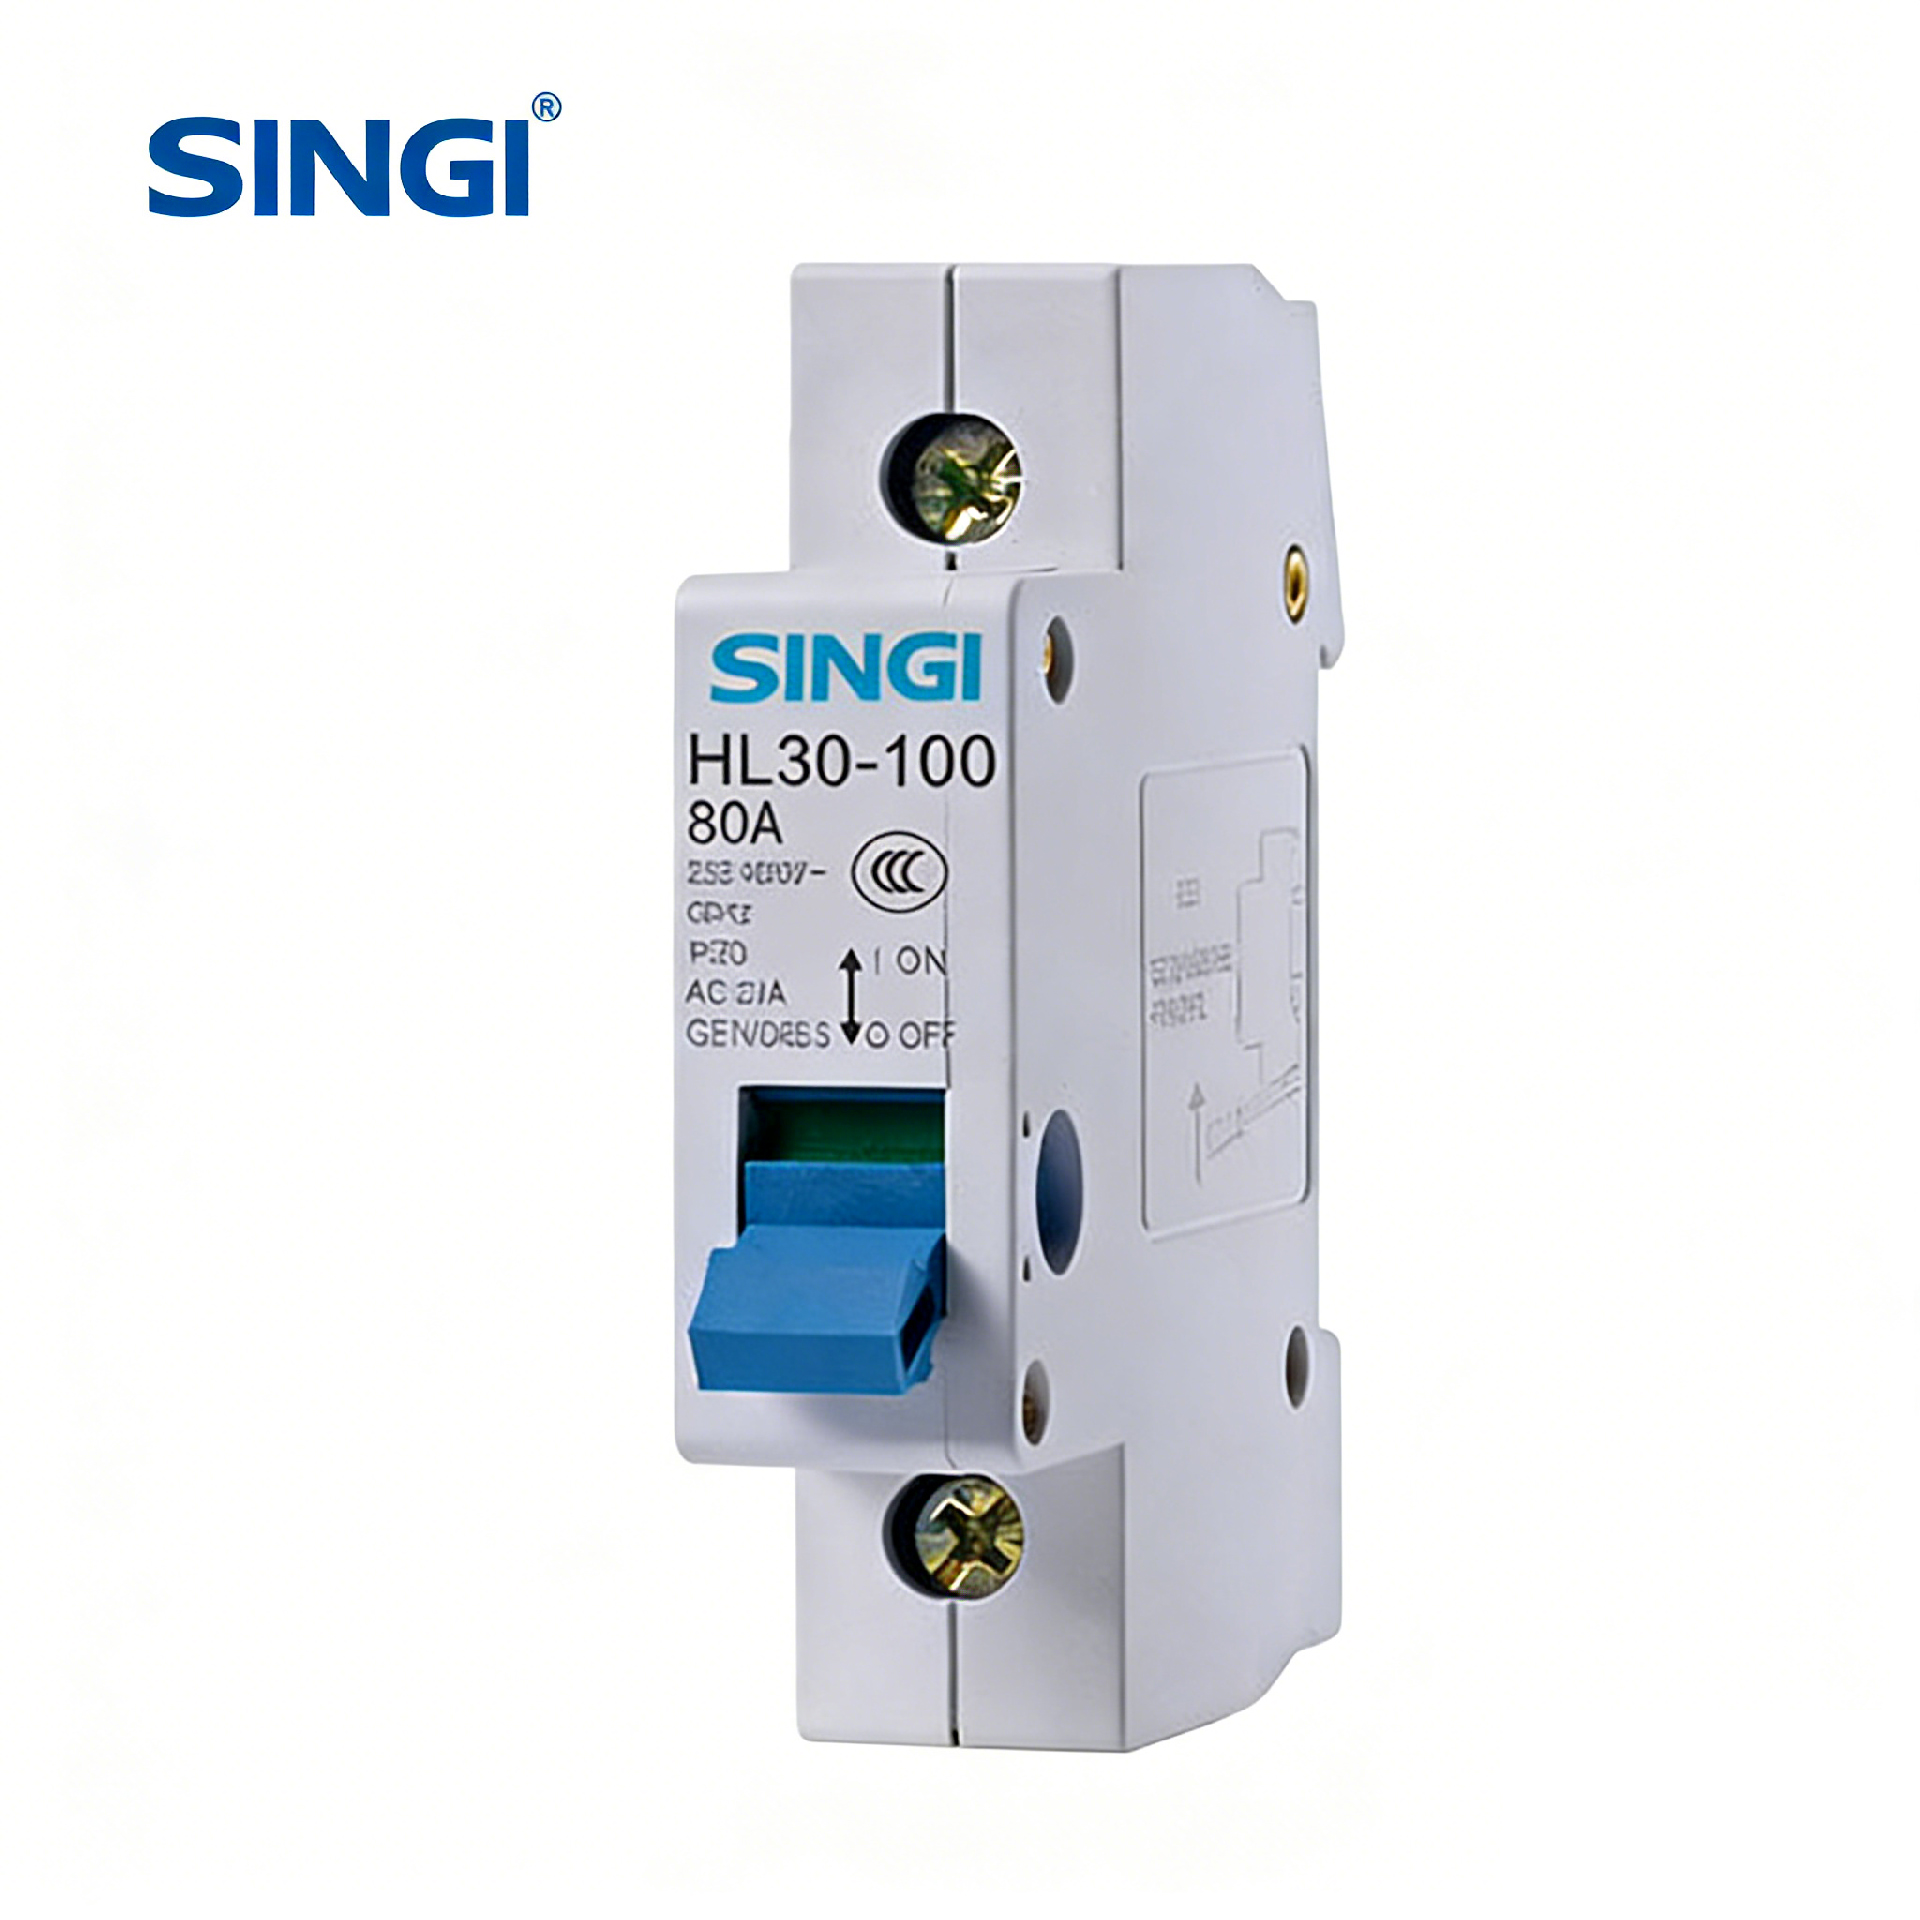
Un transformateur de produits alimentaires surgelés de taille moyenne a remplacé le verrouillage à distance basé sur des disjoncteurs par un sectionnement local cadenassable sur chaque ligne de production. Le résultat a été des fenêtres de maintenance plus courtes, moins d'erreurs de sectionnement et un délai de retour sur investissement inférieur à trois mois. L'interrupteur au centre du projet était le interrupteur-sectionneur SINGI HL30-100.
L'usine est un fabricant de produits surgelés du Haut-Midwest des États-Unis, exploitant trois lignes de production qui fabriquent des produits à base de pâte précuite et des plats surgelés pour des enseignes régionales de la grande distribution. Le chiffre d'affaires annuel avoisine 48 millions US$, et le site emploie 220 personnes en deux équipes.Les clients du commerce de détail réclamaient des délais plus courts et des fenêtres de commande plus serrées, ce qui laissait peu de marge pour les arrêts de ligne non planifiés. Parallèlement, l'infrastructure électrique du site datait de la fin des années 1990. Les centres de commande moteur se trouvaient dans une salle électrique dédiée, tandis que les machines qu'ils alimentaient étaient situées à 60 à 90 pieds de distance sur le plancher de production.
Chaque tâche de maintenance sur un mélangeur, une remplisseuse ou un convoyeur exigeait qu'un électricien se rende au centre de contrôle des moteurs, localise le bon disjoncteur d'alimentation, l'ouvre, puis revienne à la machine pour vérifier l'absence de tension avec un testeur portatif. La séquence présentait trois points faibles.
Ces points faibles engendraient des coûts directs. En 2022, un technicien a commencé à travailler sur un convoyeur après avoir consigné le mauvais départ. Personne n'a été blessé, mais le quasi-accident a déclenché une enquête interne et un audit de sécurité électrique par un tiers. Le temps de consignation moyen atteignait 22 minutes par intervention, et les arrêts non planifiés représentaient en moyenne 14,5 heures par mois. Avec un coût estimé à 1 450 US$ par heure de ligne perdue, ces arrêts coûtaient environ 21 000 US$ par mois.
L'usine avait déjà tenté deux correctifs. Les équipes de maintenance ont ajouté des moraillons pour cadenas sur les disjoncteurs du centre de commande moteur et ont fourni des testeurs de tension à chaque électricien. Aucun ne s'attaquait au problème de fond : la consignation continuait d'avoir lieu loin du point d'intervention, et la vérification restait une étape manuelle et séquentielle. Réécrire la procédure seule modifiait la documentation sans changer le matériel.
L'équipe d'ingénierie a présélectionné trois approches : des disjoncteurs à boîtier moulé équipés de manettes de manœuvre externes, des interrupteurs-sectionneurs rotatifs de deux fabricants européens et l'interrupteur-sectionneur HL30-100 de SINGI. Cinq critères ont guidé la décision.
Le HL30-100 répondait aux exigences électriques avec un calibre de 100 A et une catégorie d'emploi AC-23A pour la commutation de charges moteur. Sa poignée accepte plusieurs cadenas en position ouverte, et la position des contacts est visible à travers le boîtier. Le coût du matériel livré s'est révélé inférieur d'environ 38 pour cent à celui des interrupteurs rotatifs européens, avec un délai de livraison de quatre semaines au lieu de onze. Les versions sous enveloppe avec protection IP65 convenaient aux zones de lavage situées près des remplisseuses.
Le projet a duré sept semaines, de l'étude à la validation finale, les travaux étant planifiés sur les heures de production.
La difficulté type est apparue sur la ligne 1, où les enveloppes existantes offraient 25 mm de profondeur libre et peu de mou de câble aux bornes. L'équipe a fabriqué un support de montage peu profond et utilisé des extensions de borne côté charge, ce qui a ajouté environ 40 minutes par enveloppe mais évité une reconstruction complète du tableau qui aurait coûté environ 9 000 US$ en pièces et en main-d'œuvre.
Onze mois de données d'exploitation après le déploiement ont produit les changements suivants :
Le coût total du projet s'est élevé à 31 800 US$ en matériel, supports et main-d'œuvre interne, ce qui ramène le retour sur investissement simple à environ 2,4 mois. La main-d'œuvre de maintenance préventive a diminué de 126 heures par an, soit 8 900 US$ supplémentaires au taux horaire chargé du technicien. Le site a également réussi son audit de sécurité électrique de suivi, sans aucune observation sur les procédures de consignation.
"La partie la plus rapide d'une réparation était autrefois la réparation elle-même", a déclaré le responsable de la maintenance de l'usine. "Désormais, l'électricien coupe au niveau de la machine, applique un cadenas, vérifie une fois et commence le travail. Nos équipes ont cessé de faire confiance à une manette de disjoncteur et ont commencé à faire confiance à un espace visible."
Avec le recul, le responsable d'ingénierie a noté que commander à l'avance les manettes de rechange et les rallonges d'arbre aurait évité une interruption de deux semaines pendant le déploiement, et que spécifier la tolérance de profondeur de l'enveloppe dans l'étude initiale aurait totalement supprimé l'étape de fabrication.
Les spécifications, les options d'enveloppe et les délais de livraison par ampérage de l'interrupteur-sectionneur HL30-100 sont disponibles sur la page produit SINGI.