ÉCRIVEZ-NOUS :chaoransang@singi.com
- Tous
- Nom du produit
- Mot-clé du produit
- Modèle du produit
- Résumé du produit
- Description du produit
- Recherche multicritère


Vues : 97 Auteur : Singi Electrical Date de publication : 2026-09-06 Source : Singi Electrical
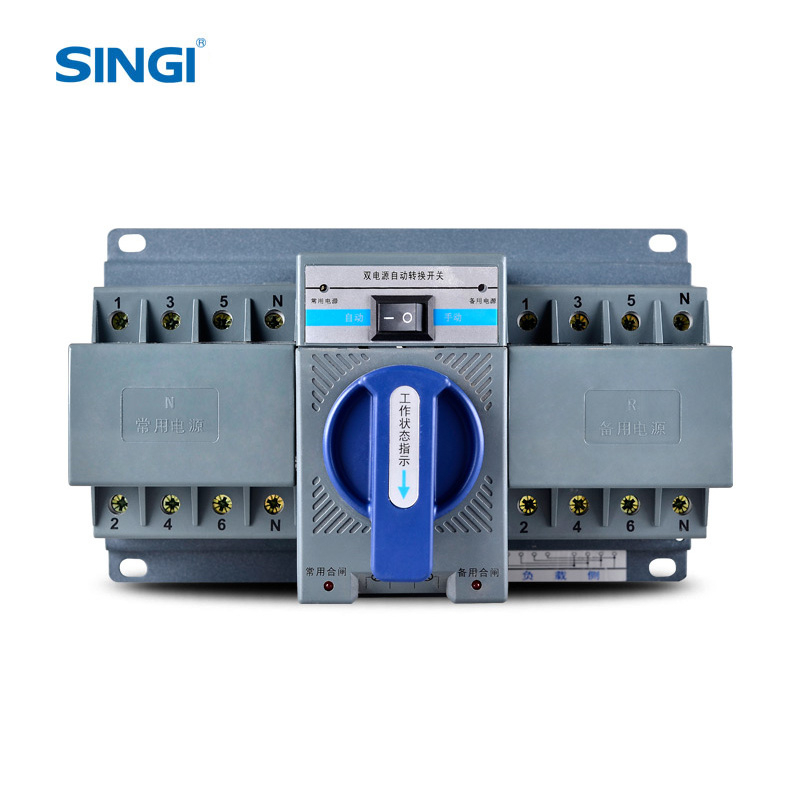
Pour une usine de transformation alimentaire qui fonctionne 24 h/24 et 7 j/7, une panne de courant n’est pas un simple problème d’éclairage : c’est une urgence de sécurité alimentaire. Voici l’histoire d’un fabricant de produits laitiers spécialisés qui a remplacé son commutateur de transfert manuel par l’inverseur automatique de sources (ATS) SINGI SWQ1-63S et a réduit de 60 % les temps d’arrêt dus aux défaillances du réseau dès la première année.
Le client est une installation de transformation laitière de 30 000 pieds carrés située dans le Midwest, produisant des fromages haut de gamme et des produits réfrigérés emballés. L’usine emploie 350 personnes réparties sur trois équipes, et ses procédés dépendent d’une alimentation triphasée continue pour les compresseurs de réfrigération, les cuves de pasteurisation et les lignes d’emballage automatisées.
Comme le plan d’assurance qualité de l’installation exige des températures stables dans la chaîne du froid, même une brève coupure de courant peut entraîner la mise en attente ou la destruction des produits. Le système de secours consistait en un groupe électrogène diesel de 500 kVA et un commutateur de transfert à commande manuelle, une configuration courante mais gourmande en main-d’œuvre pour des usines de cette taille.
Avant la mise à niveau, chaque perturbation du réseau obligeait un électricien à se rendre à la salle d’appareillage, à vérifier l’état de l’alimentation avec un multimètre, puis à basculer physiquement la manette de transfert manuelle pour transférer la charge vers le groupe électrogène de secours. Ce processus durait de 15 à 20 minutes. Lors de six tempêtes majeures sur deux ans, l’usine a perdu l’alimentation de réfrigération pendant 18 minutes en moyenne à chaque fois.
Une panne prolongée survenue en été a fait dépasser le seuil de température à un lot complet de produit laitier fermenté — une perte directe de 12 000 $. L’usine a également subi des chutes de tension qui ont fait décrocher les contacteurs de réfrigération, forçant des redémarrages et augmentant l’usure du compresseur.
L’équipe avait testé un contrôleur automatique à relais, mais il produisait des transferts intempestifs. Le contrôleur basculait vers le groupe électrogène dès que la tension du réseau chutait, même brièvement, ce qui entraînait un fonctionnement inutile du groupe et endommageait les compresseurs par cyclage rapide. Le superviseur de maintenance a décrit cette période ainsi : « nous ne pouvions pas faire confiance à l’automatisation, nous sommes donc revenus au mode manuel. »
L’équipe d’ingénierie de l’usine a évalué plusieurs options d’ATS, notamment un commutateur à transition ouverte générique et un tableau sur mesure construit avec des contacteurs séparés. Les facteurs décisifs pour choisir le SINGI SWQ1-63S ont été sa pleine conformité à la IEC 60947-6-1, son contrôle par microprocesseur intégré et sa fiabilité mécanique.
, le SWQ1-63S offrait :
Comparé au contrôleur à relais précédent, les fonctions de temporisation intégrées et la logique de stabilisation du SWQ1-63S empêchaient les manœuvres intempestives lors des baisses de tension et des chutes de tension.
Le projet a été mis en œuvre en deux jours. Les entrepreneurs en électricité de l’usine ont d’abord isolé l’alimentation d’arrivée du réseau et mis en place une génération temporaire pour les charges critiques de réfrigération. L’ancien commutateur manuel a été retiré du tableau, et le SWQ1-63S a été monté à l’aide d’un gabarit de panneau universel standard.
Les raccordements de câblage étaient simples : les alimentations secteur et groupe électrogène étaient connectées aux bornes d’entrée, et le côté charge était relié au jeu de barres de distribution principal de l’usine. Le contrôleur de l’ATS a été configuré via son clavier en façade. L’ingénieur de mise en service a réglé le seuil de détection de sous-tension à 80 %, le délai de retour au réseau à 30 secondes et le délai de transfert moteur à 10 secondes pour l’appel de courant du compresseur.
Un problème est apparu lors des essais : le signal de démarrage à distance du groupe électrogène produisait un pic de tension lorsque le contrôleur de l’ATS envoyait la commande de démarrage. La solution a été un relais d’interposition placé entre la fiche de commande du groupe et la sortie à contact sec de l’ATS, ce qui a éliminé l’interférence. Ensuite, trois transferts à vide et deux transferts en charge ont été réalisés avec succès.
Au cours des 12 mois suivants, l’usine a subi neuf interruptions du réseau, dont deux événements météorologiques sévères. Les résultats mesurés ont été significatifs :
L’usine a également obtenu une vision plus claire de la santé de son alimentation électrique. Les indicateurs d’état de l’ATS permettent aux superviseurs de quart de confirmer la disponibilité des sources d’un seul coup d’œil, et les alarmes SCADA indiquent désormais quelle source alimente la charge. Ces améliorations ont simplifié les opérations quotidiennes et réduit la charge d’interventions de l’électricien.
Le responsable de la maintenance de l’installation, qui a supervisé la mise à niveau, a déclaré : « Le SWQ1-63S est le premier ATS que nous utilisons auquel nous n’avons pas à penser . Il fait exactement ce qu’il doit faire, et le transfert est suffisamment fluide pour que la ligne de production ne remarque jamais l’événement. »
Il a ajouté : « Nous avons calculé le retour sur investissement à partir des altérations évitées dès le premier mois d’exploitation. C’est un investissement qui se justifie de lui-même. »
Ce projet offre plusieurs enseignements pour les usines envisageant une transition similaire de la commutation manuelle vers un commutateur de transfert automatique :