ÉCRIVEZ-NOUS :chaoransang@singi.com
- Tous
- Nom du produit
- Mot-clé du produit
- Modèle du produit
- Résumé du produit
- Description du produit
- Recherche multicritère


Vues : 213 Auteur : Singi Electrical Date de publication : 2026-08-07 Source : Singi Electrical
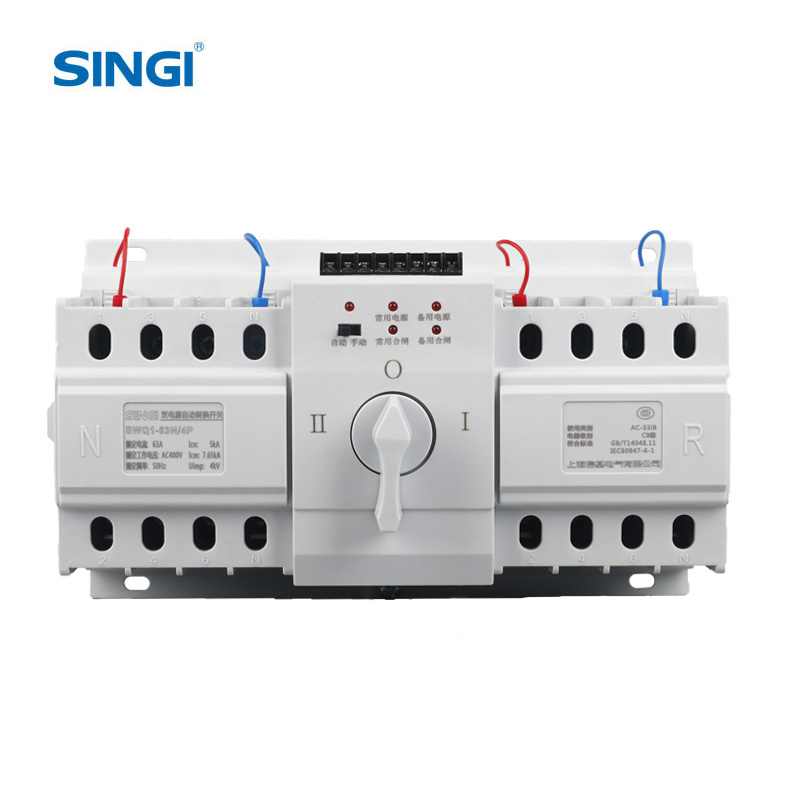
Une usine de transformation laitière de taille moyenne du Midwest perdait en moyenne 42 000 $ par coupure de courant. Avec 14 coupures par an, le coût était insoutenable. L’installation du commutateur automatique de transfert SWQ1-63N de SINGI a réduit les pertes liées aux coupures de 68 % la première année.
Cette usine de transformation laitière emploie 180 personnes et produit 250 000 gallons de lait et de produits à base de crème par semaine. L’usine exploite trois lignes de production en continu, chacune dépendant d’une alimentation électrique continue pour la pasteurisation, l’homogénéisation et le stockage frigorifique.
L’installation est située dans une zone rurale desservie par un réseau de distribution vieillissant. Elle dispose d’un groupe électrogène diesel de 500 kVA comme secours, mais ce générateur n’a jamais été totalement fiable, car la commutation du réseau vers le générateur exigeait qu’un membre du personnel actionne manuellement un interrupteur de transfert dans la salle électrique. Dans une installation fonctionnant en trois équipes, ce temps de réponse variait de 3 à 11 minutes.
Le principal défi n’était pas les coupures elles-mêmes, mais la transition. Chaque fois que l’alimentation vacillait ou chutait, l’usine perdait du temps de production. Une ligne pouvait rester avec du lait partiellement transformé dans les tuyaux, qui devait être jeté en raison des risques de température et de contamination. La perte moyenne par événement était de US$ 42 000, y compris le produit gaspillé, la main-d’œuvre de redémarrage et l’usure des équipements.
Avant le SWQ1-63N, l’usine avait essayé un simple schéma de transfert à base de relais. Il était peu coûteux mais créait un nouveau problème : le relais fermait parfois l’alimentation du générateur avant que celui-ci n’ait atteint une tension et une fréquence stables, provoquant un déphasage qui déclenchait les relais de protection des moteurs. Cela entraînait un défaut supplémentaire nécessitant qu’un électricien réarme plusieurs disjoncteurs. Lors d’une coupure liée à une tempête, l’usine est restée arrêtée 26 heures en raison d’une séquence de transfert défaillante.
Le responsable de la maintenance a noté plus tard qu’ils avaient envisagé deux autres marques d’ATS. L’une était moins chère mais ne répondait pas à l’exigence de l’usine d’un temps de transfert court. L’autre offrait de meilleures performances mais était livrée avec un contrôleur propriétaire qui rendait les modifications difficiles pour le personnel interne.
L’usine a choisi le SWQ1-63N de SINGI après avoir comparé trois options. La décision s’est résumée à trois facteurs :
Un autre facteur était la capacité du commutateur à gérer les courants d’appel de l’usine. Chaque ligne de production comporte plusieurs moteurs qui démarrent simultanément, et les capacités nominales de fermeture et de coupure du SWQ1-63N répondaient à cette demande sans déclassement.
Le projet a duré trois jours du début à la fin. L’usine disposait d’une salle électrique dédiée avec l’espace nécessaire pour un nouveau coffret, de sorte que l’installation n’a pas nécessité d’extension du bâtiment.
Les étapes clés ont été les suivantes :
La principale difficulté a été de coordonner l’essai avec le distributeur d’électricité. L’usine avait besoin d’une véritable perte du réseau pour vérifier le comportement du transfert, mais le distributeur ne pouvait pas programmer une coupure contrôlée à bref délai. L’équipe de maintenance a résolu ce problème en utilisant un groupe électrogène portable comme source temporaire et en simulant une défaillance du réseau par l’ouverture du disjoncteur principal lors d’une commutation de ligne planifiée. Cet essai a confirmé un temps de transfert de 1,7 seconde, bien dans la fenêtre requise.
Au cours des 12 mois suivant l’installation du SWQ1-63N, l’usine a subi 16 perturbations du réseau. Les 16 transferts automatiques ont tous réussi, et le groupe électrogène a démarré et accepté la charge à chaque fois. Le temps de transfert moyen était de 1,8 seconde, et aucune ligne de production n’a été arrêtée à cause de la commutation elle-même.
Comparaison de la même période de 12 mois avec l'année précédente :
L’unité SWQ1-63N et son installation ont coûté 9 800 $. Le délai de retour sur investissement était inférieur à deux mois.
Au-delà des économies directes, la fiabilité de livraison de l’usine à ses clients de détail s’est améliorée. Le taux d’expéditions dans les délais est passé de 96,2 % à 99,1 %, car l’usine ne manquait plus les échéances de commande après des incidents sur le réseau.
Don, le responsable de maintenance de l’usine, l’a dit sans détour : « Nous retenions notre souffle chaque fois que des nuages arrivaient. Aujourd’hui, l’interrupteur fait son travail. J’ai examiné les journaux d’événements après chaque coupure, et le SWQ1-63N n’a jamais manqué d’effectuer le transfert. C’est l’équipement le plus fiable de notre salle électrique. »
Le directeur des opérations de l’usine a ajouté : « Le commutateur s’est amorti dès la première saison de tempêtes. Si nous l’avions installé il y a des années, nous aurions économisé bien plus d’un million de dollars. »
Trois leçons de ce projet s’appliquent à toute usine de fabrication qui dépend d’un commutateur automatique de transfert :
Si le projet était répété, l’usine installerait un second SWQ1-63N sur l’alimentation séparée du stockage frigorifique, car cette zone fonctionne avec un commutateur de transfert manuel et reste exposée à 20 minutes d’arrêt lors d’une coupure prolongée. C’est la prochaine amélioration sur la liste.
[1] IEC 60947-6-1:2021, Appareillage de basse tension – Partie 6-1 : Équipements de commutation de transfert. https://webstore.iec.ch/publication/60947-6-1
[2] Reliability analysis of automatic transfer switches in power supply systems, Energies, 2022. https://doi.org/10.3390/en15031024
[3] Robust automatic transfer switch system for grid/solar PV/genset sources, AIJASET, 2024. https://doi.org/10.25077/aijaset.v5i02.219